
 English
 русский
 Français
 Español
 عربى

LQ-RTO HEAT HOTRAGE
Оборудование
Обзор RTO-типа башня Регенеративный термо окислитель (RTO) представляет собой оборудование для очистки газа органических отходов, которое с...
Смотрите детали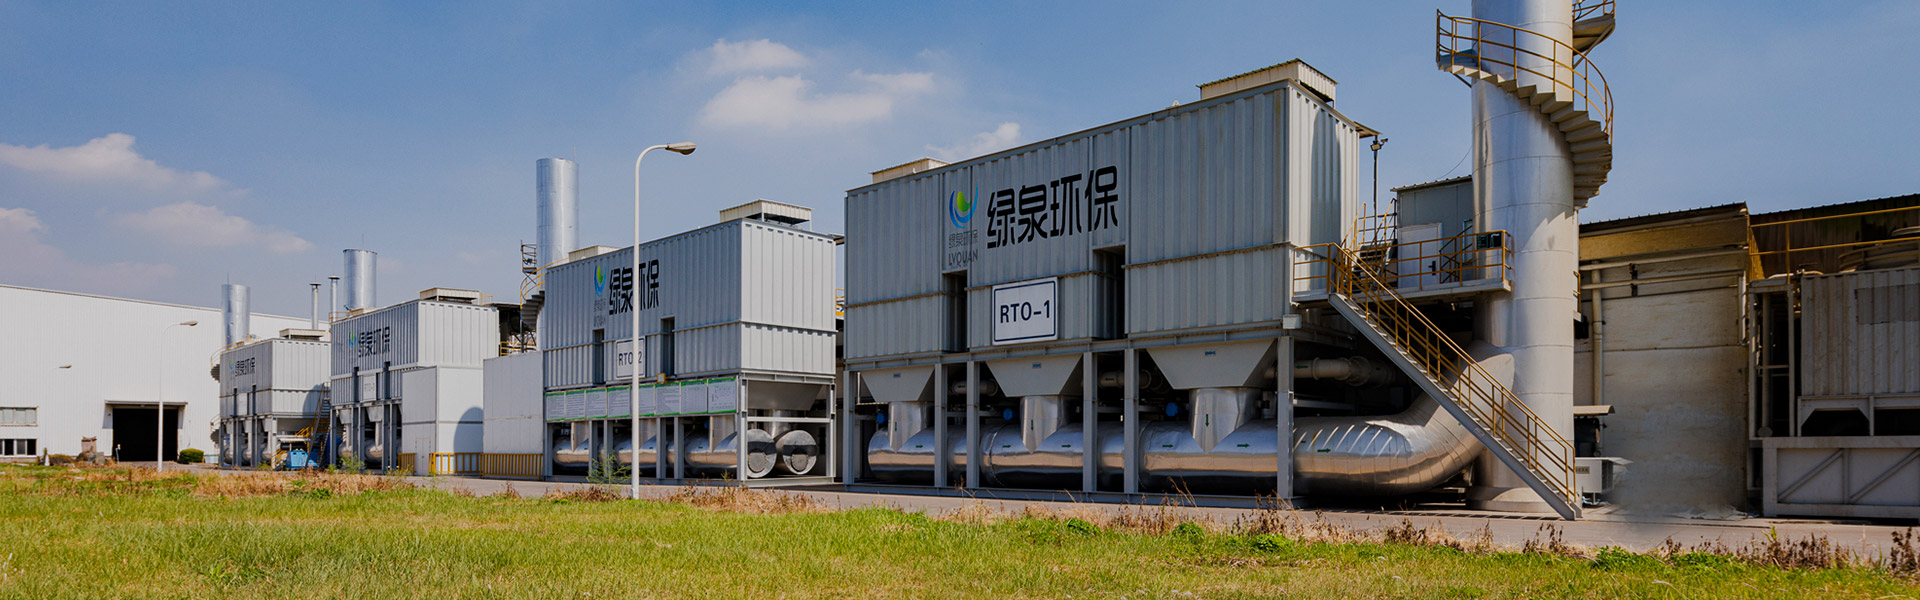
Контент
В шесть утра, когда на мебельной фабрике запускается линия нанесения покрытия, первый воздух, попадающий в дымовую трубу, несет резкий сладкий запах, который соседи узнают задолго до того, как это узнает директор завода. Ответственные соединения не являются экзотическими. Это толуол, ксилол, этилацетат, бутилацетат, ацетон и несколько других растворителей, которые присутствуют почти в каждом списке промышленных растворителей. Это практический ответ на вопрос о том, каковы реальные примеры летучих соединений: для завода это обычно обычные растворители, и точная смесь в выхлопном канале решает, какая технология снижения выбросов будет работать, а какая незаметно выйдет из строя после восемнадцати месяцев эксплуатации.
Эта статья серьезно относится к этому вопросу и дает на него трехуровневый ответ. Во-первых, это объясняет, что делает соединение летучим в измеримом смысле. Во-вторых, в нем перечислены конкретные примеры летучих соединений, сгруппированных по химическому семейству, по продуктам повседневного использования и по промышленным процессам. В-третьих, и это наиболее важно для тех, кто покупает или продает оборудование для очистки, он показывает, как идентичность этих соединений влияет на выбор технологии, эксплуатационные расходы, классификацию безопасности и риск при долгосрочном обслуживании.
Если вы инженер-эколог, руководитель завода или специалист по закупкам, сравнивающий предложения от производителя оборудования, содержащего летучие органические соединения, составной список не является базовым чтением. Это краткое описание дизайна.
Конкретные соединения в потоке выхлопных газов, а не только общая концентрация ЛОС, определяют, какой путь снижения выбросов является технически жизнеспособным и экономически оправданным.
Волатильность не является свойством «да» или «нет». Это позиция на шкале, а шкала определяется давлением пара и температурой кипения. Соединение считается летучим, если значительная его часть покидает жидкую или твердую фазу и переходит в газовую фазу при обычной температуре окружающей среды. Давление пара — это число, которое напрямую описывает эту тенденцию: жидкость с давлением пара 30 кПа при 25 °C улетучивается в воздух примерно в тридцать раз быстрее, чем жидкость с давлением пара 1 кПа в тех же условиях.
Разные регулирующие органы проводят черту в разных местах, и это имеет коммерческое значение, поскольку определение определяет, какие растворители подпадают под правила выдачи разрешений на выбросы и отчетности.
Практическим следствием является то, что два завода, использующие один и тот же растворитель, могут сообщать о разных нагрузках ЛОС в зависимости от юрисдикции, а растворитель, освобожденный от отчетности на одном рынке, может полностью регулироваться на другом. При проектировании оборудования шкала давления пара более полезна, чем нормативная этикетка, поскольку давление пара, температура и движение воздуха вместе определяют, какое количество растворителя фактически достигнет воздуховода.
Всегда проектируйте оборудование для снижения выбросов с учетом давления паров и диапазона кипения реальной смеси растворителей, поскольку нормативные определения различаются в зависимости от рынка, а физическое поведение - нет.
Химические семейства ведут себя по-разному в выхлопном канале, и группировка примеров по семействам — самый быстрый способ предсказать, какой путь очистки будет подходящим. Например, ароматические углеводороды тяжелы, часто токсичны и часто подлежат строгим ограничениям по выбросам. Кислородные растворители смешиваются с водой и горят чисто, что делает их безопасными для каталитического окисления, но их трудно удалить с помощью водных скрубберов. Галогенированные растворители разрушают катализаторы и создают кислые газы, которые необходимо очищать на выходе.
В таблице ниже собраны репрезентативные примеры летучих соединений всех семейств, которые чаще всего фигурируют в документах о промышленных разрешениях и оценках воздействия на окружающую среду.
| Химическая семья | Репрезентативные примеры | Типичная температура кипения | Где обычно появляется | Общий путь снижения выбросов |
|---|---|---|---|---|
| Ароматические углеводороды | Бензол, толуол, ксилол, этилбензол, триметилбензол | от 80 до 170 °С | Печатные краски, краски, нефтехимические процессы, клеи | Регенеративное термическое окисление, адсорбция активированным углем |
| Кислородные растворители | Метанол, этанол, изопропанол, ацетон, метилэтилкетон, этилацетат | от 56 до 83 °С | Нанесение покрытий, фармацевтический синтез, очистка электроники, флексографическая печать. | Каталитическое окисление, термическое окисление, адсорбция |
| Галогенированные углеводороды | Дихлорметан, трихлорэтилен, перхлорэтилен, хлорбензол | от 40 до 132 °С | Обезжиривание металлов, фармацевтическая экстракция, химчистка | Термическое окисление с последующей щелочной очисткой |
| Алифатические углеводороды | Гексан, гептан, циклогексан, петролейный эфир | от 69 до 98 °С | Клеи, переработка резины, экстракция растительного масла | Адсорбция активированным углем, термическое окисление |
| Альдегиды и кетоны | Формальдегид, ацетальдегид, акролеин, циклогексанон | От минус 19 до 155 °С | Производство смол, прессование деревянных панелей, литейные связующие | Термическое окисление, каталитическое окисление |
| Эфиры и эфиры | Бутилацетат, ацетат метилового эфира пропиленгликоля, метил-трет-бутиловый эфир, тетрагидрофуран | от 55 до 146 °С | Покрытие банок, упаковочные чернила, фармацевтическая обработка | Адсорбция, регенеративное термическое окисление |
| Терпены и природные летучие вещества | Лимонен, альфа-пинен, изопрен, скипидарные фракции | от 34 до 176 °С | Обработка древесины, пищевые ароматизаторы, печать биочернилами. | Биофильтрация при низких нагрузках, термическое окисление при высоких нагрузках. |
| Серная и азотная органика | Метантиол, диметилсульфид, пиридин, диметилформамид | от 6 до 153 °С | Целлюлозно-бумажная промышленность, фармацевтический синтез, вулканизация каучука. | Термическое окисление с промывкой, тщательная фильтрация катализатора |
К любой таблице такого типа применимы два предостережения. Во-первых, точка кипения — удобный показатель волатильности, но это не одно и то же; соединение может иметь умеренную температуру кипения и при этом производить значительную концентрацию паров в теплом, хорошо вентилируемом рабочем помещении. Во-вторых, реальные потоки выхлопных газов почти никогда не представляют собой отдельные соединения. Одна линия глубокой печати может одновременно выделять этанол, этилацетат, изопропанол и небольшую фракцию высококипящих эфиров гликоля, и система очистки должна обрабатывать всю смесь, а не среднее значение.
Когда проект переходит от стадии технико-экономического обоснования к детальному проектированию, список соединений обычно сокращается до трех-четырех репрезентативных видов, часто называемых маркерными соединениями, а оборудование подбирается по наихудшему варианту среди них.
Прежде чем выбирать оборудование, сгруппируйте поток выхлопных газов по химическим семействам, поскольку семейства имеют одинаковые виды отказов и подходящие пути снижения выбросов.
Воздействие в быту является полезным напоминанием о том, что летучесть является нормальной частью химии, а не промышленной аномалией. Запах салона нового автомобиля, резкий запах перманентного маркера и аромат свежеочищенного апельсина — все это результат одного и того же физического процесса: соединения покидают твердую или жидкую поверхность и попадают в воздух.
Общие отечественные примеры включают:
Измеренные концентрации общих ЛОС в жилых домах с новой отделкой могут достигать нескольких сотен микрограмм на кубический метр, а в плохо вентилируемых помещениях образуют стойкий фон. Это не просто тема отечественного здравоохранения. Это также причина того, что производители деревянных панелей, производители мебели и поставщики напольных покрытий сталкиваются с классами выбросов формальдегида и требованиями к маркировке продукции, и это объясняет, почему так много фабрик устанавливают системы вытяжки и очистки на стадиях прессования и нанесения покрытия, а не полагаются на общую вентиляцию.
Те же самые соединения, которые вызывают проблемы с воздухом в домах, определяют ограничения выбросов и требования к очистке на фабриках по производству мебели, панелей и покрытий.
В обрабатывающей промышленности список соединений уже, но гораздо более концентрирован. Понимание того, какие растворители относятся к какому этапу производства, помогает инженеру предсказать профиль концентрации, наличие твердых частиц и стоит ли растворитель восстанавливать, а не уничтожать.
Покрытия на основе растворителей являются плотным источником ароматических и кислородсодержащих соединений. Типичные примеры включают толуол, ксилол, этилбензол, бутилацетат, метилэтилкетон, циклогексанон и ацетат метилового эфира пропиленгликоля. На некоторых рынках в глубокой печати публикаций преобладает толуол, а при флексографской печати упаковки все чаще используются этанол, этилацетат и изопропанол. Линии нанесения покрытия на рулонные покрытия часто используют медленно испаряющиеся фракции ароматических растворителей нафты, что означает, что выхлопной канал содержит соединения с температурой кипения значительно выше 150 °C и, соответственно, с меньшей тенденцией оставаться в газовой фазе после охлаждения.
Неорганизованные и технологические выбросы здесь включают бензол, 1,3-бутадиен, этилен, пропилен, стирол и метил-трет-бутиловый эфир. Многие из них не только являются ЛОС, но и классифицируются как опасные загрязнители воздуха, поэтому требования к эффективности уничтожения часто более строгие, чем общие пределы ЛОС, иногда требуя удаления 98 процентов или выше при постоянном мониторинге.
Пакетная обработка создает широкую и меняющуюся смесь. Общие примеры включают дихлорметан, толуол, изопропанол, ацетон, тетрагидрофуран, диметилформамид, пиридин и этилацетат. Галогенированная фракция является решающим фактором при проектировании, поскольку она исключает использование многих каталитических систем и требует применения коррозионностойких материалов и последующей очистки кислых газов.
На этапах очистки и фотолитографии высвобождаются изопропанол, ацетон, метанол, N-метил-2-пирролидон и ацетат метилового эфира пропиленгликоля. Объемы часто невелики, но концентрации в местных выхлопах могут быть высокими, а присутствие азотсодержащих растворителей приводит к образованию связанных с топливом NOx, которые необходимо учитывать при проектировании сжигания.
В этом секторе сочетаются формальдегид, образующийся в результате отверждения смол, с толуолом, ксилолом и лимоненом из покрытия и самой древесины. Сосна и другие хвойные породы древесины естественным образом выделяют терпены во время сушки и прессования, что добавляет биогенный вклад, который иногда упускается из виду в кадастрах выбросов.
Стирол является доминирующим соединением при производстве ненасыщенных полиэфиров и гелькоутов, ему сопутствуют гексан, метилэтилкетон и иногда фенол. Стирол реакционноспособен и склонен к полимеризации, поэтому засорение воздуховодов и засорение теплообменника являются постоянными проблемами при обслуживании.
В средствах, вызывающих запах, используются этанол, уксусная кислота, альдегиды, диметилсульфид и различные терпены. Концентрации обычно низкие, но порог запаха соединений серы может измеряться в частях на миллиард, поэтому цели обработки часто устанавливаются на основе восприятия, а не на основе массы.
Сначала определите этап процесса, а затем список соединений, поскольку условия процесса определяют, поступает ли один и тот же растворитель в виде разбавленного потока или в виде концентрированного, горячего, содержащего твердые частицы.
Два завода могут использовать один и тот же растворитель, но при этом им потребуется совершенно разное оборудование для снижения выбросов. Причина обычно сводится к тому, как быстро растворитель покидает жидкую фазу и попадает в поток воздуха. Давление пара — единственное число, которое наиболее непосредственно описывает эту тенденцию. Соединение с высоким давлением паров при комнатной температуре появится в вытяжном канале даже из открытой емкости, разлива или уже прошедшей через печь поверхности с покрытием. В приведенной ниже таблице перечислены восемь летучих соединений, которые часто встречаются в промышленных выхлопах, с использованием приблизительных значений давления паров при 25 °C.
Разброс на этой диаграмме составляет примерно тридцать шесть к одному между самым высоким и самым низким входом, и это соотношение объясняет множество практических проблем в проектах по снижению выбросов. Ацетон и метанол, находящиеся на вершине шкалы, будут присутствовать в воздуховоде почти сразу после нанесения покрытия, что означает, что концентрация на входе в устройство очистки быстро реагирует на изменения в производстве. Толуол, ксилол и стирол на нижнем конце ведут себя совершенно по-разному. Они медленно испаряются и продолжают выделяться из деталей с покрытием, из остатков в резервуарах и из отработанного фильтрующего материала еще долгое время после остановки линии нанесения покрытия. Заводы, подбирающие свою вытяжную систему для условий пиковой производительности, часто обнаруживают, что низкая, но постоянная концентрация остается в воздуховоде во время периодов простоя, что влияет как на эксплуатационные расходы очистного устройства, так и на класс безопасности воздуховодов.
Второе практическое следствие касается физического состояния потока. Легколетучие соединения остаются в газовой фазе даже после охлаждения выхлопных газов, поэтому теплообменники и конденсаторы восстанавливают их очень мало. Менее летучие соединения, такие как ксилол и стирол, легко конденсируются, когда газ охлаждается ниже точки росы, поэтому регенерация конденсацией технически привлекательна для этих веществ и практически неэффективна для ацетона или метанола. Любой, кто пытался восстановить ацетон путем охлаждения потока газа, усвоил этот урок в виде плохо работающего конденсатора и растущих счетов за электроэнергию.
Третье следствие касается адсорбции. Активированный уголь и цеолит удерживают молекулы на поверхности, и их способность зависит от того, насколько сильно эти молекулы притягиваются к поверхности. Соединения с высоким давлением пара слабо удерживаются и легко вытесняются, поэтому слой угля, загруженный смесью ацетона и толуола, имеет тенденцию сначала высвобождать ацетон при десорбции и даже может быть удален от него только за счет влажности. Цеолитовые материалы, как правило, более селективны в отношении кислородсодержащих соединений, чем активированный уголь, и это различие является одной из причин того, что цеолитовые концентраторы заменили углерод во многих крупномасштабных применениях покрытий с низкой концентрацией.
Четвертое последствие касается сгорания. Каждое летучее соединение имеет теплоту сгорания, и общая теплотворная способность потока выхлопных газов зависит от того, какие соединения присутствуют и в какой концентрации. Кислородные растворители, такие как этанол и этилацетат, несут кислород в самой молекуле, что снижает их теплотворную способность и может затруднить достижение автотермической операции. Ароматические и алифатические углеводороды несут больше энергии на единицу массы. Когда установка переходит с покрытия на основе растворителя на покрытие на водной основе или с высоким содержанием твердых частиц, меняется состав состава, изменяется теплотворная способность выхлопных газов, а вместе с этим меняется и расход топлива окислителя.
Пятое последствие касается безопасности. Температура вспышки и нижний предел взрывоопасности являются свойствами отдельного соединения, а не смеси в среднем. Поток, содержащий небольшое количество растворителя с очень низкой температурой вспышки, такого как гексан, может представлять больший риск возгорания, чем поток с более высокой общей концентрацией летучих органических соединений, состоящий из более тяжелых ароматических соединений. Вот почему проектирование воздуховодов, встроенный контроль концентрации и защитные блокировки перед очисткой должны обсуждаться вместе со списком соединений, а не отдельно.
Наконец, диаграмма напоминает о том, что список соединений напрямую влияет на эксплуатационные расходы. Соединения с высоким давлением пара требуют более крупных адсорбционных слоев или более высоких температур окисления; Составы с низким давлением пара с большей вероятностью загрязнят поверхности теплообменника и потребуют периодической очистки. Ни одна из ситуаций не является неуправляемой, но обе они должны учитываться в расчете общей стоимости владения до подписания заказа на поставку, а не после первого года эксплуатации.
Давление паров определяет, какое соединение лучше всего разрушается, адсорбируется или конденсируется, поэтому оно занимает первое место в каждом технико-экономическом обосновании снижения выбросов.
Как только список соединений и диапазон их концентраций известны, технологическое решение становится гораздо более структурированным. Первый вопрос заключается в том, является ли поток разбавленным или концентрированным. Потоки с концентрацией менее 100 мг на кубический метр напрямую окислять дорого, поскольку топливо, необходимое для поддержания температуры сгорания, может превышать ценность разрушаемого загрязнителя. С другой стороны, потоки с концентрацией более нескольких тысяч миллиграммов на кубический метр часто могут поддерживать горение с небольшим количеством дополнительного топлива или вообще без него.
Второй вопрос заключается в том, стоит ли восстанавливать эти соединения. Восстановление растворителя имеет экономический смысл, когда растворитель имеет высокую рыночную стоимость, когда он используется в больших количествах и когда его можно вернуть в процесс без тщательной очистки. Восстановление гораздо менее привлекательно для смешанных, загрязненных потоков, которые перед повторным использованием потребуют дистилляции.
Третий вопрос: есть ли в потоке что-либо, что может повредить оборудование. Галогены разъедают металлические поверхности и отравляют катализаторы. Кремнийсодержащие соединения образуют стекловидные отложения на поверхностях теплообменников. Фосфор и тяжелые металлы навсегда дезактивируют катализаторы. Твердые частицы засоряют адсорбционные слои. Любая из этих характеристик очень быстро сужает технологические возможности.
Для больших объемов потоков с низкой концентрацией, содержащих типичные растворители для нанесения покрытий и печати, этап концентрирования с последующим окислением обычно является наиболее экономичной конфигурацией. Цеолитовый концентратор адсорбирует соединения из большого объема воздуха, а затем десорбирует их в небольшой объем в концентрации, в десять-двадцать раз превышающей исходную, что позволяет окислителю гораздо меньшего размера обрабатывать ту же массу загрязняющего вещества. Следующая система является типичным примером такой конфигурации для нанесения покрытий и печати.
Логика проектирования такой системы заслуживает внимания. Концентратор ничего не разрушает; он лишь перемещает соединения из большого воздушного потока в маленький. Окислитель выполняет работу разрушения. Если концентратор имеет недостаточный размер, окислитель получает слабую струю и сжигает больше топлива, чем необходимо. Если размер окислителя недостаточен для пика десорбции, несгоревшие соединения проходят через стопку во время цикла десорбции. Согласование двух модулей — самая важная инженерная задача во всей системе.
Концентрирование перед окислением является наиболее экономически эффективным решением для потоков растворителей с высоким расходом и низкой концентрацией, но только тогда, когда концентратор и окислитель имеют одинаковые размеры.
Уничтожение просто и надежно, но оно превращает потенциально ценный материал в углекислый газ и воду. Для растворителей с более высокой температурой кипения, таких как толуол, ксилол и некоторые сложные эфиры, адсорбция с последующей конденсацией может вернуть в процесс пригодный для использования растворитель и снизить как закупки сырья, так и затраты на обработку.
Производительность восстановления сильно зависит от списка соединений. Растворители с температурой кипения выше примерно 100 °C эффективно конденсируются при умеренных температурах охлаждения и могут быть восстановлены с высокой чистотой, если в качестве сырья используется один растворитель. Растворители с температурой кипения ниже 70 °C требуют глубокого охлаждения, что резко увеличивает потребление энергии, а смеси кислородсодержащих и ароматических растворителей обычно требуют перегонки, прежде чем их можно будет повторно использовать в рецептуре покрытия.
Влажность – еще одна решающая переменная. Активированный уголь теряет большую часть своей способности к адсорбции слабоудерживаемых соединений, когда относительная влажность превышает примерно шестьдесят процентов, поэтому на начальном этапе часто требуется этап осушения или охлаждения. Следующая система рекуперации сочетает в себе адсорбцию гранулированным активированным углем с конденсацией, которая является хорошо зарекомендовавшим себя способом использования растворителей со средней и высокой температурой кипения в процессах нанесения покрытий, печати и химических процессах.
Реалистичная оценка экономики извлечения должна включать стоимость извлеченного растворителя, стоимость пара или горячего газа, использованного для десорбции, электроэнергии для охлаждения, стоимость утилизации любой непригодной фракции и трудозатраты, связанные с контролем производительности слоя. Во многих проектах период окупаемости составляет от двух до четырех лет, но только тогда, когда восстановленный растворитель действительно используется повторно, а не превращается в отходы.
Извлечение окупается, когда растворитель ценен, поток достаточно сух и извлеченную жидкость действительно можно вернуть в производство.
Каталитическое окисление разрушает органические соединения при температурах примерно от 250 до 450 °C по сравнению с 760–850 °C, необходимыми для термического окисления. Эта более низкая температура снижает расход топлива, уменьшает толщину изоляции и снижает образование термических оксидов азота. Компромисс заключается в том, что катализатор чувствителен к определенному списку ядов, и перед выбором технологии необходимо проверить список соединений.
Катализаторы хорошо переносят кислородсодержащие и простые алифатические углеводороды. Они не терпят галогенированных соединений, образующих хлористый водород и способных хлорировать поверхность катализатора. Они также плохо работают в присутствии соединений серы, которые образуют сульфаты, блокирующие активные центры, и они постоянно дезактивируются кремнием, фосфором и тяжелыми металлами. Поэтому потоки, содержащие силиконовые антиадгезивы, силаны или некоторые фосфатные добавки, вместо этого обычно направляются на термическое окисление.
Для чистых, не содержащих галогенов потоков с умеренными концентрациями каталитическое окисление представляет собой компактное и экономичное решение. Следующее оборудование предназначено для этой категории применений, в которых список соединений проверен на совместимость с катализатором, а целевой показатель рекуперации тепла является умеренным.
Прежде чем выбрать каталитический путь, задайте два вопроса. Во-первых, можно ли в будущем изменить состав растворителя или покрытия таким образом, чтобы ввести каталитический яд, и какова будет цена этого изменения, если оно произойдет? Во-вторых, может ли поставщик катализатора предоставить график замены и гарантию производительности, основанную на фактическом списке соединений, а не на общем значении летучих органических соединений? Оба вопроса отделяют долговечную установку от той, которая требует замены катализатора каждые восемнадцать месяцев.
Каталитическое окисление является правильным выбором только в том случае, если в списке соединений отсутствуют галогены, сера, кремний, фосфор и тяжелые металлы сейчас и в обозримом будущем.
Небольшое количество составных семейств требует особого внимания при проектировании, и неправильное их выполнение приведет к дорогостоящему, а иногда и опасному выходу из строя.
Галогенированные соединения, такие как дихлорметан и трихлорэтилен, при окислении образуют хлористый или бромистый водород. Эти газы должны быть удалены с помощью щелочного скруббера до того, как газ достигнет дымовой трубы, а воздуховоды, теплообменник и дымовая труба должны быть построены из коррозионностойких материалов. Температуру горения также необходимо тщательно контролировать, поскольку неподходящий температурный диапазон в сочетании с источником хлора и органической матрицей может способствовать образованию диоксиноподобных соединений. Это не теоретическая проблема; именно поэтому во многих юрисдикциях потоки галогенированных отходов регулируются отдельно.
Серосодержащие соединения разъедают как катализаторы, так и поверхности теплообмена. Метантиол и диметилсульфид, распространенные в производстве целлюлозы, пищевых продуктов и резины, окисляются до диоксида серы, который образует едкую серную кислоту, когда газ охлаждается ниже точки росы. Либо температура дымовой трубы должна поддерживаться выше точки росы кислоты, либо после нее необходимо добавить скруббер.
Реактивные мономеры, такие как стирол, требуют другого внимания. Стирол полимеризуется при повышенной температуре, особенно при наличии застойных горячих поверхностей или остатков катализатора, образуя отложения, которые ограничивают поток и уменьшают теплопередачу. Следует избегать застоев воздуховодов, а поверхности рекуперации тепла нуждаются в стратегии очистки, встроенной в график эксплуатации.
Альдегиды, особенно формальдегид, представляют собой еще один особый случай. Они легко окисляются и могут подвергаться каталитической обработке, но они также растворимы в воде, и их содержание можно существенно уменьшить с помощью мокрого скруббера, когда концентрация достаточно низка. Когда формальдегид образуется из влажного технологического потока, этап промывки перед окислителем может снизить как нагрузку, так и риск образования смолистых отложений.
Галогенированные, серосодержащие и химически активные соединения добавляют по меньшей мере одну единицу операции к технологической цепочке, и их недооценка является одной из наиболее распространенных причин провала проектов по снижению выбросов.
Когда завод отправляет запрос производителю или поставщику оборудования для ЛОС, качество пакета технических данных во многом определяет качество конечного предложения. Поставщики, которые получают только данные об общей концентрации ЛОС, будут либо консервативно завышать проект, либо оптимистично занижать его, и ни один из этих результатов не пойдет на пользу покупателю.
| Ввод дизайна | Типичный формат | Почему это важно | Риск, если опустить |
|---|---|---|---|
| Список соединений | Названные виды с приблизительным процентом | Определяет совместимость катализатора, выбор материала и класс безопасности. | Неправильный выбор технологии и преждевременный выход оборудования из строя |
| Диапазон концентрации | Миллиграммы на кубический метр, минимум и максимум | Устанавливает энергетический баланс окислителя. | Чрезмерный расход топлива или нестабильное сгорание. |
| Расход выхлопных газов | Кубических метров в час при заданной температуре | Определяет размеры вентилятора, воздуховода и очистных устройств. | Недостаточная мощность или ненужные капитальные затраты |
| Температура и влажность | Градусы Цельсия и относительная влажность на входе | Влияет на адсорбционную способность и потенциал конденсации. | Плохая эффективность восстановления и сокращение срока службы адсорбента. |
| Содержание твердых частиц и аэрозолей | Миллиграммы на кубический метр и природа частиц | Определяет необходимость фильтрации или предварительной очистки. | Засоренные адсорбционные слои и загрязненные теплообменники. |
| График работы | Часов в день, дней в неделю, пакетно или непрерывно | Влияет на стратегию рекуперации и контроля тепла | Высокая стоимость резервного топлива и нестабильное управление технологическим процессом. |
| Требуемая эффективность удаления | Процент и применимый стандарт выбросов | Определяет гарантированную точку производительности | Несоответствие требованиям после ввода в эксплуатацию |
| Наличие инженерных коммуникаций и площади. | Мощность, пар, газ, занимаемая площадь, ограничение по высоте | Ограничивает возможный набор технологий | Поздний репроектирование и дополнительные строительные работы |
Стоит добавить еще два момента. Во-первых, скорость потока выхлопных газов следует измерять, а не оценивать там, где это возможно, поскольку увеличение размеров системы вытяжки является распространенной и дорогостоящей привычкой, которая увеличивает как капитальные, так и эксплуатационные затраты без улучшения улавливания. Во-вторых, стандарты выбросов, применимые к данному объекту, должны быть указаны непосредственно в запросе, включая любые местные требования, которые более строгие, чем национальные ограничения.
Полный пакет технических данных, особенно список названных соединений, является единственным наиболее эффективным способом снижения как покупной цены, так и стоимости срока службы системы снижения выбросов ЛОС.
Идентичность соединения продолжает иметь значение после ввода в эксплуатацию. Адсорбционные слои, содержащие слабо удерживаемые соединения с высоким давлением паров, такие как ацетон и метанол, насыщаются быстрее и могут вытесняться влажностью во время остановки. Слои, насыщенные более тяжелыми ароматическими соединениями, насыщаются медленнее, но их труднее полностью регенерировать, а остатки постепенно накапливаются в поровой структуре, пока производительность не упадет ниже расчетного значения.
Практическая программа мониторинга обычно сочетает в себе три элемента: периодическое измерение концентрации на выходе с помощью портативного пламенно-ионизационного детектора, изменение падения давления в адсорбционном слое и профилирование температуры в окислителе для обнаружения каналов или деградации катализатора. Падение давления часто является самым ранним индикатором того, что что-то изменилось, и для его отслеживания не требуется ничего, кроме обычного измерения.
Параметры регенерации заслуживают такого же внимания, как и первоначальная конструкция. Слишком малая энергия десорбции оставляет остаточный растворитель в слое и снижает работоспособность. Слишком много энергии приводит к потере пара или горячего газа и может привести к разрушению самого адсорбента, особенно активированного угля, который начинает терять структуру при длительно высоких температурах. Более подробно вопрос о том, когда следует заменить адсорбент, рассмотрен в этой статье. нуждается ли оборудование для очистки органических отходов в регулярной замене адсорбента , который стоит прочитать вместе с вашими собственными эксплуатационными данными.
Для окислителей список технического обслуживания короче, но не менее важен. Поверхности теплообменника необходимо очищать при повышении перепада давления, горелки и устройства обнаружения пламени должны быть проверены в определенном цикле, а о любых изменениях в составе растворителя, используемого в производстве, следует сообщать бригаде технического обслуживания до того, как они достигнут линии нанесения покрытия, а не после этого.
Отслеживайте падение давления, концентрацию на выходе и профиль температуры окислителя по фиксированному графику, поскольку эти три показания выявляют почти каждую возникающую проблему до того, как она станет событием соответствия.
Оборудование для снижения выбросов – это не покупка по каталогу. Гарантия производительности зависит от того, насколько хорошо поставщик понимает список соединений, изменчивость процесса и ограничения на месте, а также от того, производит ли та же организация, которая разработала систему, и вводит ее в эксплуатацию на месте.
При оценке предложений обращайте внимание на доказательства возможностей проектирования, а не только на изготовление оборудования. Поставщик, который может предоставить массовый баланс всей линии обработки, тепловой баланс для окислителя и письменное заявление о том, какие соединения будут приниматься, а какие нет, гораздо более ценен, чем тот, который предлагает самую низкую капитальную цену без каких-либо технических граничных условий. Квалификационные сертификаты, регистрация системы менеджмента качества и экологического менеджмента, а также квалификация проектирования и строительства — все это является полезным сигналом о операционной дисциплине поставщика. Вы можете просмотреть Профиль компании, квалификация и опыт производства китайского производителя оборудования для ЛОС как пример той информации, которую должен предоставить серьезный поставщик.
Также стоит подтвердить, кто будет заниматься установкой, вводом в эксплуатацию, обучением операторов и послепродажным обслуживанием. Система, которая изготовлена правильно, но плохо установлена, будет работать хуже, а последующее указание пальцем обычно обходится дороже, чем первоначальная разница в цене между двумя участниками торгов. Попросите список сопоставимых установок и, где возможно, поговорите с операторами электростанций, которые ежедневно эксплуатируют их, а не только с инженерами-проектировщиками, которые их ввели в эксплуатацию.
Покупайте проектирование, производство и ввод в эксплуатацию у одной ответственной организации, поскольку гарантии производительности сильны настолько, насколько сильны самые слабые звенья в этой цепочке.
Формальдегид, лимонен, ацетон, этанол, изопропанол, толуол, ксилол и стирол чаще всего появляются в исследованиях по мониторингу воздуха в помещениях. Формальдегид и толуол обычно связаны со строительными материалами, мебелью и покрытиями, тогда как лимонен и этанол поступают в основном из чистящих средств, освежителей воздуха и предметов личной гигиены. Концентрации сильно различаются в зависимости от скорости вентиляции, температуры и возраста мебели.
Регулирование обычно касается соединений, которые участвуют в фотохимических реакциях в атмосфере, а также отдельного списка опасных загрязнителей воздуха, таких как бензол, формальдегид и дихлорметан. На практике большинство разрешений определяют общий лимит неметановых углеводородов плюс конкретные лимиты для короткого списка токсичных видов. Проверка точной формулировки применимого местного стандарта более надежна, чем полагаться на общие химические классификации.
Да. Лимонен, альфа-пинен и подобные терпены имеют давление паров в том же диапазоне, что и многие промышленные растворители, и полностью летучи. Они способствуют возникновению неприятных запахов при обработке древесины, печати чернилами на биологической основе и производстве продуктов питания, а также могут образовывать вторичные органические аэрозоли, когда реагируют с озоном в атмосфере. Их естественное происхождение не освобождает их от требований лечения, если применяются местные ограничения.
Температура кипения является практическим показателем того, насколько легко соединение покидает жидкую фазу и насколько легко оно может конденсироваться или десорбироваться. Соединения, кипящие ниже примерно 70 °C, трудно восстановить конденсацией и имеют тенденцию слабо удерживаться на адсорбентах. Соединения, кипящие при температуре выше 150 °C, легко конденсируются, но могут загрязнять поверхности теплообмена. Инженер-конструктор использует эту информацию для принятия решения о разрушении, адсорбции и восстановлении.
Да, и большинство промышленных систем так и делают. Ограничения появляются, когда смесь содержит соединения с противоречивыми требованиями, например, галогенированный растворитель, смешанный с потоком, предназначенным для каталитического окислителя, или высококипящее смолообразующее соединение, смешанное с легким растворителем, предназначенным для адсорбции углерода. В таких случаях поток обычно разделяют, предварительно обрабатывают или вместо этого направляют на термическое окисление.
Да, если они вызывают жалобы на неприятный запах или способствуют установлению регулируемого предела выбросов. Обязанности по очистке биогенных соединений обычно ниже, чем для потоков растворителей, и зачастую достаточно биофильтрации или низкотемпературного окисления. Процесс проектирования тот же: идентифицируйте соединения, количественно определите концентрацию и выберите маршрут, соответствующий обоим.
Сравните рыночную стоимость восстановленного растворителя со стоимостью пара, электроэнергии и труда, необходимых для его восстановления, а затем добавьте стоимость утилизации любой фракции, которую нельзя использовать повторно. Восстановление обычно выигрывает в случае использования отдельных растворителей с более высокой температурой кипения, используемых в больших количествах. Уничтожение обычно выигрывает для смешанных потоков, потоков с низкой концентрацией или низкой стоимостью.
Какой бы маршрут вы ни выбрали, составной список — это документ, который определяет осуществимость, стоимость и долгосрочную надежность.
Обсуждаемые здесь примеры летучих соединений не являются академическим списком. Ацетон, метанол, этилацетат, толуол, ксилол, стирол, формальдегид и их галогенированные и серосодержащие родственники влекут за собой различные последствия для контроля выбросов. Они определяют, можно ли обрабатывать поток каталитически, следует ли его концентрировать перед окислением, целесообразно ли восстановление с финансовой точки зрения и какие материалы выдержат десять лет службы.
Практическая последовательность действий проста. Охарактеризуйте поток выхлопных газов, сгруппируйте соединения по семействам, подтвердите диапазон и изменчивость концентраций и только после этого оценивайте технологические варианты. Заводы, которые следуют этому порядку, обычно покупают меньшее оборудование, потребляют меньше топлива и тратят меньше времени на решение проблем, связанных с соблюдением требований. Растения, которые его пропускают, обычно обнаруживают список соединений во время первого теста стека, что является самым дорогим моментом для его изучения.
Связанное чтение: Если вы в настоящее время определяете или эксплуатируете систему на основе адсорбции, в этой статье объясняется, как определить, что срок службы адсорбента истек, и что следует проверить перед его заменой.
Какие виды отходов можно перерабатывать с помощью системы сжигания LQTO
Сначала охарактеризуйте соединения, затем выберите технологию, и система снижения выбросов будет соответствовать своим гарантиям, а не просто соблюдать срок поставки.

Обзор RTO-типа башня Регенеративный термо окислитель (RTO) представляет собой оборудование для очистки газа органических отходов, которое с...
Смотрите детали
Обзор Прямое сжигание высокотемпературное сжигание оборудования, сокращенное в соответствии с, используется тепло, генерируемое сжиганием в...
Смотрите детали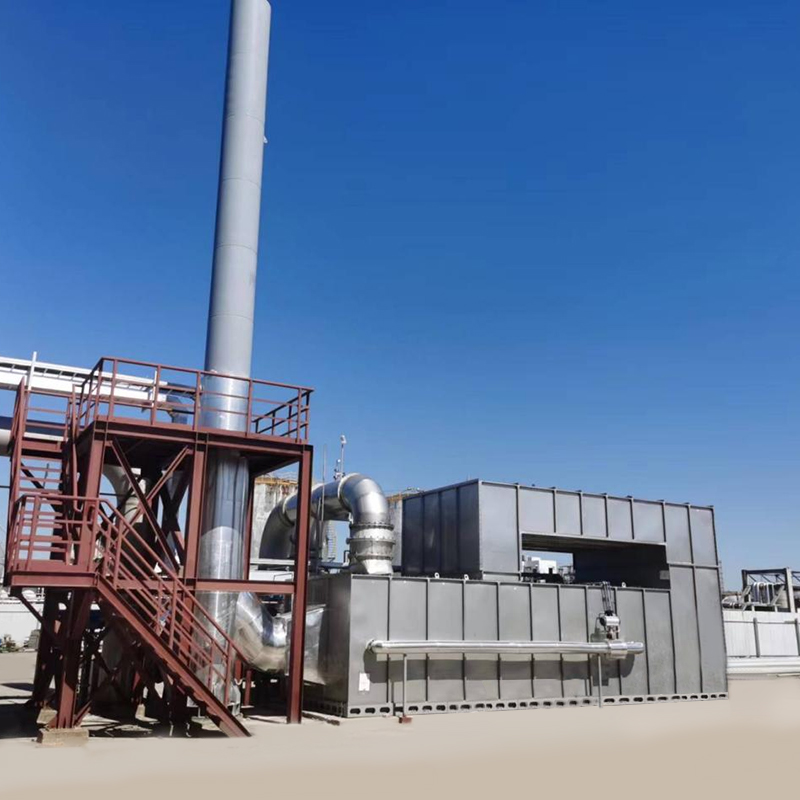
Обзор Каталитическое сжигание - это метод очистки, который использует катализаторы для окисления и разложения горючих веществ в выхлопных г...
Смотрите детали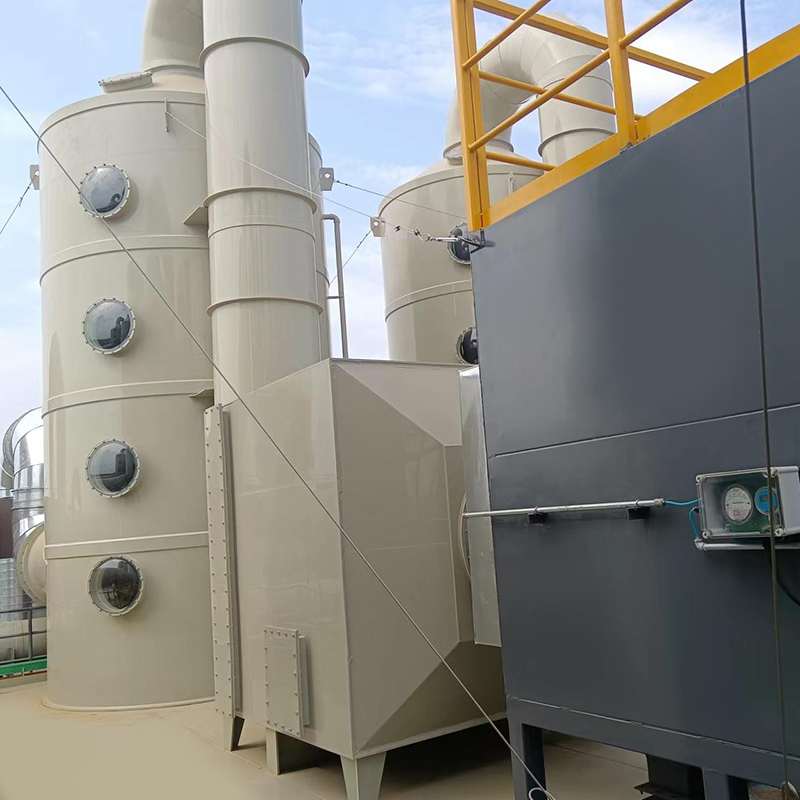
Обзор Оборудование для очистки и восстановления в серии VOC-ACA используется для поглощения, восстановления и повторного использования газо...
Смотрите детали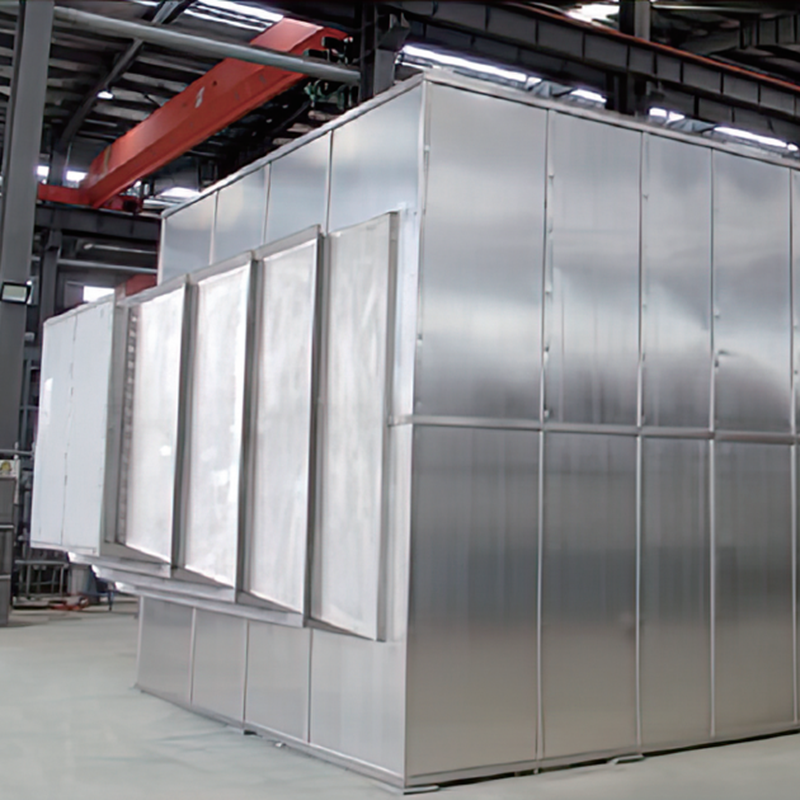
Введение продукта Газовый теплообменник в основном используется для отраслей энергосбережения и сокращения выбросов при извлечении отработа...
Смотрите детали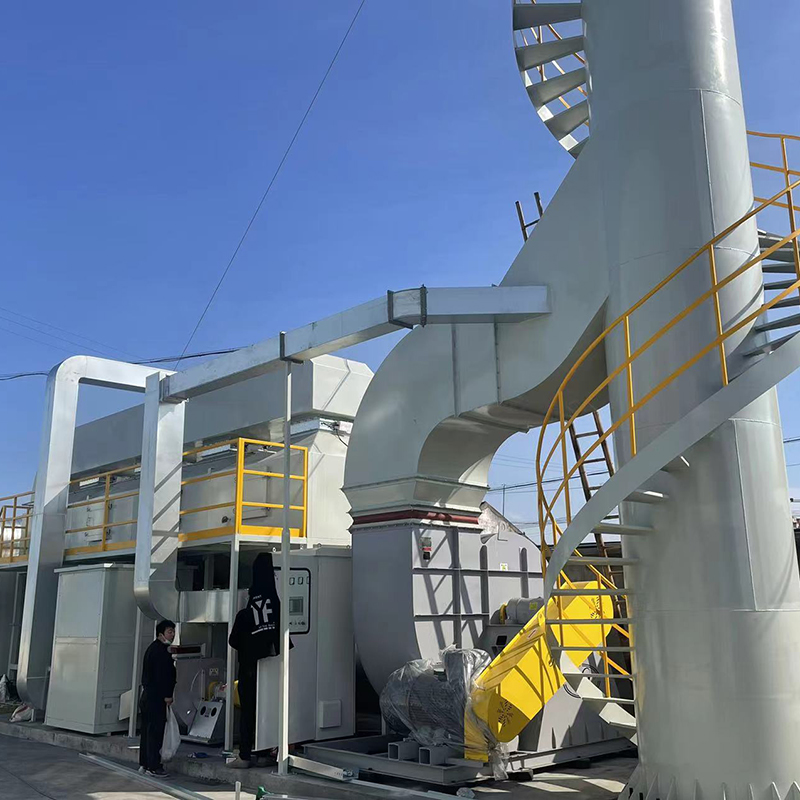
Оборудование для каталитической очистки VOC-CFT-CO Адсорбционное оборудование для каталитической очистки VOC-CFT-CO-CO, состоящее из активи...
Смотрите детали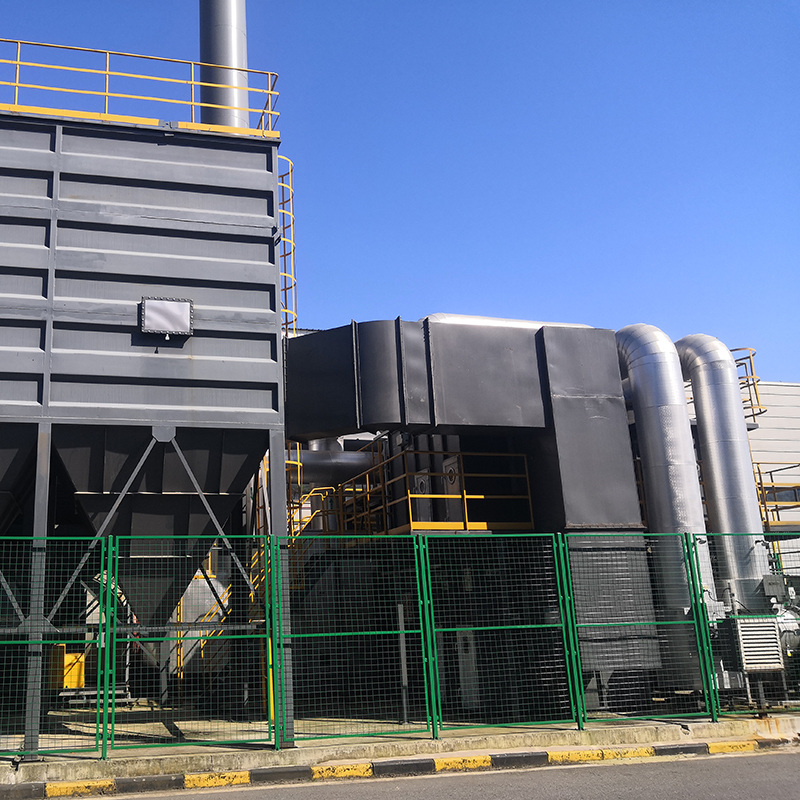
Концепция цеолитного колеса прямого сжигания высокотемпературное оборудование для сжигания Цель использования роторного барабанного цеолита...
Смотрите детали
Цель В основном используется для пропорциональной вентиляции высокотемпературного дымового газа. LT широко используется в местах, где требо...
Смотрите детали
Обзор Принцип снятия влажной пыли использует процесс захвата и разделения частиц пыли в газовой фазе путем полностью контактируя газо-жидко...
Смотрите детали
Обзор Печи сжигания твердых отходов являются важным оборудованием для управления твердыми отходами, предназначенными для превращения от...
Смотрите деталиМобильный
Инструкция по эксплуатации продукта
Авторское право © LV Quan Environmental Protection Engineering Technology Co., Ltd.
